

|
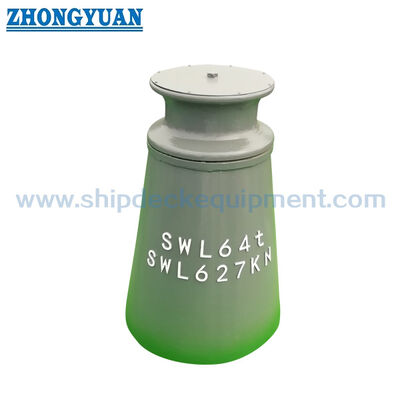
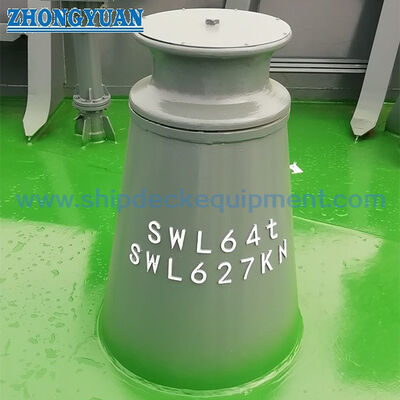
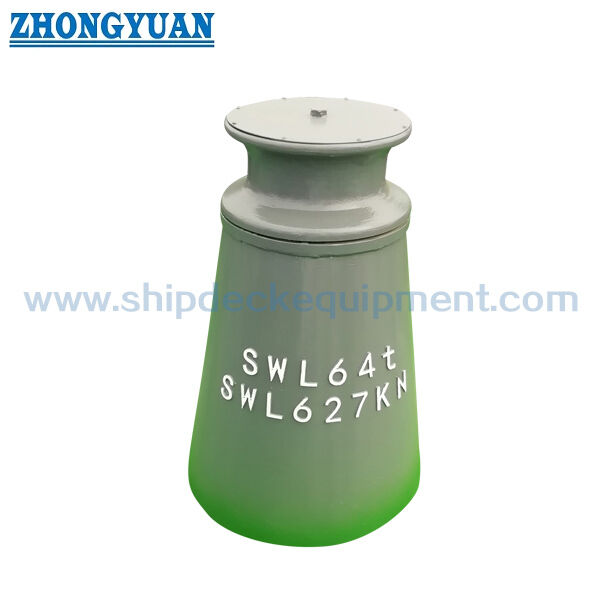
Rolka prowadząca z knagą | CB/T 436 Typ B do cumowania statków
Szczegóły Produktu:
| Miejsce pochodzenia: | Chiny |
| Nazwa handlowa: | Zhongyuan Marine Equipmen |
| Orzecznictwo: | CCS, NK, BV, ABS, DNV, LR, KR, IRS, RS, RINA, CRS, Makers Test Certificate |
| Numer modelu: | Standardowy lub dostosowany |
Zapłata:
| Minimalne zamówienie: | 1 jednostka |
|---|---|
| Cena: | Based on quotation |
| Szczegóły pakowania: | Eksportuj standardową paletę lub niestandardowe opakowanie |
| Czas dostawy: | Na podstawie wymagań projektu |
| Zasady płatności: | T/T, akredytywa |
| Możliwość Supply: | Produkcja zindywidualizowana w oparciu o wymagania projektu |
|
Szczegóły informacji |
|||
| Średnice wałków: | 150 mm ~ 450 mm | Nr rolki: | Włókna o szerokości nieprzekraczającej 10 mm |
|---|---|---|---|
| Waga rolki: | 24,8 kg ~ 310 kg | Waga podstawowa: | 129 kg ~ 452 kg |
| Przybory: | Łagodna stal C-Mn, stal nierdzewna, stal odlewnicza, żeliwo | Obróbka powierzchniowa: | piaskowanie do S2,5 + jedna warstwa podkładu epoksydowego, ocynkowane, dostosowane |
| Certyfikaty klasyfikacyjne: | CCS, NK, BV, ABS, DNV, LR, KR, IRS, RS itp. | Standard techniczny: | CB/T 436-2000; |
| Podkreślić: | Kije jednorolkowe typu B,Kije jednorolkowe z knagą,Sprzęt do holowania statków CB / T 436-2000 |
||
opis produktu
Uchwyt rolkowy z knagą | CB/T 436 Typ B do cumowania statków
Przegląd produktu
Uchwyt rolkowy z knagą typu CB/T 436 Typ B to montowany na pokładzie pojedynczy prowadnik liny, używany do kontrolowania kierunku liny cumowniczej lub holowniczej na stanowiskach pokładowych statków. Obrotowy wałek jest zgodny ze standardem CB/T 3861, podczas gdy konstrukcja knagi i prowadnika typu słupowego wspiera ścieżkę liny i przenosi lokalne reakcje na fundament pokładu.
Dostępny zakres obejmuje nominalne średnice rolek od 150 do 450 mm, z odniesieniem do lin światłowodowych, lin Malina oraz lin stalowych 6x24 lub 6x37. Te rozmiary lin są danymi kompatybilności referencyjnej i nie stanowią dopuszczalnego obciążenia roboczego (SWL) uchwytu ani obciążenia zrywającego liny. Ostateczny wybór powinien również potwierdzić projektowe obciążenie, kierunek liny, wzmocnienie pokładu, szczegóły spawania, obrót rolki, układ wału i łożysk, przydział materiałów, system powłok i zakres inspekcji klasyfikacyjnej.
Szybkie specyfikacje
- Typ produktu: Uchwyt rolkowy z knagą montowany na słupku → prowadzi linę przez kontrolowaną pozycję na pokładzie.
- Standard i typ: CB/T 436-2000 Typ B → dostarczona konfiguracja wykorzystuje rolkę zgodną ze standardem CB/T 3861.
- Nominalna średnica rolki: od 150 do 450 mm → wstępny wybór rozmiaru zależy od typu liny, średnicy liny, układu statku i zatwierdzonego rysunku.
- Zakres lin referencyjnych: Lina światłowodowa 32 do 80 mm, lina Malina 45 do 95 mm, a liny stalowe w zależności od konstrukcji → tylko do celów referencyjnych, nie deklarowane SWL.
- Waga rolki: 24,8 do 310,0 kg → istotne dla wsparcia wału, dostępu do demontażu, obsługi i planowania konserwacji.
- Waga słupka: 129 do 452 kg → istotne dla transportu, fundamentu pokładu, sekwencji spawania i obsługi instalacji.
- Fokus produkcji: Gładkie przejścia spawalnicze, wykończone powierzchnie styku z liną, wyrównanie rolki i swobodny obrót → pomaga zmniejszyć lokalne ścieranie i przetarcia liny.
- Podstawa obciążenia: Brak SWL w dostarczonej tabeli parametrów → obciążenie projektowe, kąty liny, wytrzymałość pokładu wspierającego i zakres certyfikatu muszą być potwierdzone dla każdego projektu.
Główne parametry techniczne
| Rolka Średnica. |
Dopuszczalna średnica liny stalowej (maks.) (Tylko do celów referencyjnych) |
Wymiary | Waga kG |
|||||||||||||||||
| Światłowodowa Lina Średnica. |
Malina Lina Średnica. |
Lina stalowa (GB /T 8918) Wytrzymałość 1570 MPa |
a | D1 | D2 | D3 | D4 | H | H1 | K | K1 | L | s | t | T1 | Rolka | Słupek | |||
| 6X24 | 6X37 | |||||||||||||||||||
| 150 | 32 | 45 | 16~18 | 14~16 | 60 | 240 | 90 | 85 | 264 | 154 | 30 | 9 | 7 | 75 | 5 | 12 | 8 | 24,8 | 129 | |
| 200 | 40 | 55 | 22,0 | 20 | 60 | 310 | 115 | 110 | 338 | 186 | 30 | 10 | 8 | 85 | 5 | 14 | 10 | 49,3 | 178 | |
| 250 | 45 | 65 | 24 | 24,0 | 80 | 380 | 135 | 130 | 408 | 230 | 35 | 10 | 8 | 100 | 6 | 14 | 10 | 92,0 | 201 | |
| 300 | 50 | 70 | 30,0 | 28 | 80 | 440 | 155 | 150 | 472 | 255 | 35 | 13 | 10 | 100 | 7 | 16 | 12 | 127,0 | 265 | |
| 350 | 55 | 75 | 38 | 34 | 80 | 500 | 175 | 170 | 536 | 271 | 35 | 13 | 10 | 100 | 7 | 18 | 14 | 168,0 | 332 | |
| 400 | 65 | 85 | 40~42 | 38~40 | 100 | 560 | 185 | 180 | 600 | 307 | 40 | 14 | 12 | 100 | 7 | 20 | 16 | 252,5 | 401,3 | |
| 450 | 80 | 95 | 44 | 42~44 | 100 | 630 | 210 | 205 | 670 | 316 | 40 | 14 | 12 | 120 | 7 | 20 | 16 | 310,0 | 452,0 | |
Przewodnik wyboru i zapytania
Krok 1: Potwierdź CB/T 436-2000 Typ B i wybierz nominalną średnicę rolki CB/T 3861 od 150 do 450 mm zgodnie z rysunkiem statku.
Krok 2: Podaj typ liny, konstrukcję liny, średnicę liny, MBL liny, robocze obciążenie liny i oczekiwaną prędkość liny; użyj dostarczonej tabeli lin tylko do wstępnego sprawdzenia kompatybilności.
Krok 3: Potwierdź kierunki podejścia i odejścia liny, oczekiwane boczne prowadzenie, pozycję na pokładzie, prześwit w pobliżu sprzętu i zamierzoną funkcję cechy kontroli liny typu knagi.
Krok 4: Potwierdź fundament słupka, wzmocnienie pokładu, szczegóły spawania, linię środkową rolki, przestrzeń do demontażu wału, dostęp do smarowania i dostęp do inspekcji przed produkcją.
Krok 5: Potwierdź dokładny materiał dla słupka, rolki, wału, knagi i interfejsu obrotowego; nie zakładaj, że każda wymieniona opcja materiałowa dotyczy każdego komponentu.
Krok 6: Potwierdź obróbkę powierzchni, ilość, wymagania towarzystwa klasyfikacyjnego, zakres inspekcji i testów, certyfikaty materiałowe, miejsce docelowe, wymagany czas dostawy i dostarcz rysunek standardowy, rysunek GA lub zdjęcie referencyjne, jeśli dostępne.
Struktura
Pojedyncza rolka CB/T 3861 | Konstrukcja wsporcza słupka | Cecha kontroli liny typu knagi | Wał rolki i interfejs obrotowy | Podstawa spawana do pokładu | Gładkie powierzchnie styku z liną | Dostęp do smarowania do potwierdzenia | Określony system powłok
Zalety prowadzenia liny, produkcji i instalacji
- Obrotowa rolka zmienia kierunek liny poprzez kontakt toczny, pomagając zmniejszyć tarcie ślizgowe i lokalne zużycie w porównaniu z nieruchomą krawędzią.
- Cecha typu knagi pomaga kontrolować pozycję liny wokół pojedynczej rolki; nie należy zakładać, że zastępuje ona bollard, knagę lub inne dedykowane okucie do mocowania liny, chyba że zostanie to potwierdzone przez rysunek standardowy i projekt statku.
- Zakres średnic rolek i oddzielne tabele referencyjne dla lin światłowodowych, Malina, 6x24 i 6x37 lin stalowych wspierają wstępny wybór na podstawie rzeczywistej konstrukcji liny, a nie tylko średnicy nominalnej.
- Spawane powierzchnie, krawędzie rolek i przejścia styku z liną powinny być szlifowane i wykończone gładko, aby zmniejszyć ostry kontakt i pomóc chronić linę.
- Wyrównanie wału rolki i interfejs obrotowy powinny być kontrolowane tak, aby rolka obracała się swobodnie pod zamierzonym torem liny bez lokalnego blokowania.
- Słupek przenosi reakcje uchwytu na konstrukcję pokładu; wzmocnienie pokładu, rozmiar spoiny, kierunek obciążenia i lokalne zatwierdzenie konstrukcyjne pozostają elementami inżynieryjnymi specyficznymi dla statku.
- Galwanizacja lub wykończenie ze stali nierdzewnej powinno być stosowane tylko tam, gdzie jest to zgodne z wybranymi materiałami komponentów, dopasowaniem wału, powierzchniami obrotowymi i interfejsem spawania stoczni.
Atrybuty niestandardowe
- Standard: CB/T 436-2000 → oznaczenie standardu dla uchwytu rolkowego z knagą typu B.
- Typ: Typ B → skonfigurowany z rolką zgodną ze standardem CB/T 3861 zgodnie z dostarczonymi informacjami o produkcie.
- Średnica rolki: 150 / 200 / 250 / 300 / 350 / 400 / 450 mm → wybierz na podstawie danych liny, toru liny, przestrzeni instalacyjnej i zatwierdzonego rysunku statku.
- Odnośnik liny: Światłowodowa / Malina / 6x24 lina stalowa / 6x37 lina stalowa → tylko kompatybilność średnicy referencyjnej; nie jest to ocena obciążenia.
- Definicja obciążenia: Obciążenie projektowe do potwierdzenia → w dostarczonej tabeli nie podano SWL uchwytu.
- Materiał: Stal niskowęglowa C-Mn / stal nierdzewna / stal odlewana / żeliwo opcje podane → dokładny przydział materiału dla każdego komponentu wymaga potwierdzenia.
- Instalacja: Słupek spawany do pokładu → fundament, wzmocnienie, procedura spawania, wyrównanie i dostęp powinny być potwierdzone rysunkiem.
- Obróbka powierzchni: Piaskowanie Sa 2.5 + podkład epoksydowy jako odniesienie → galwanizacja lub inne powłoki zgodnie z wymaganiami projektu i kompatybilności komponentów.
- Wymaganie certyfikatu: Dostępne zgodnie z zakresem projektu → identyfikowalność materiałów, dokumentacja producenta, inspekcja klasyfikacyjna i testy z udziałem świadków powinny być uzgodnione przed wyceną.
Jak to działa
Lina cumownicza lub holownicza zbliża się do uchwytu → Lina styka się z obrotową pojedynczą rolką → Obrót rolki kieruje zmianę kierunku liny i zmniejsza kontakt ślizgowy → Cecha typu knagi pomaga kontrolować boczne położenie liny → Reakcje przenoszą się przez słupek i spawaną podstawę na wzmocnioną konstrukcję pokładu
Zastosowania
Stanowiska cumownicze statków | Zatwierdzone pozycje prowadzenia liny holowniczej | Holowniki | Barki robocze | Statki przybrzeżne | Statki śródlądowe | Statki serwisowe | Projekty budowy nowych statków i wymiany
Certyfikaty i zalety
Certyfikaty materiałowe, dokumentacja producenta, zapisy wymiarowe, raporty z inspekcji, nadzór klasyfikacyjny i inne certyfikaty mogą być zorganizowane zgodnie z wymaganiami projektu i uzgodnionym zakresem zamówienia. Dostępność certyfikatu zależy od identyfikowalności materiałów, procedury inspekcji, wymogu testowania i zatwierdzenia klasyfikacyjnego.
Certyfikacja: CCS, NK, BV, ABS, DNV, LR, KR, IRS, RS, RINA, CRS, Certyfikat Testu Producenta.
Rysunki i zdjęcia

FAQ
P1: Jak należy wybrać odpowiednią średnicę rolki?
O1: Wybierz nominalną średnicę rolki, korzystając z rysunku statku, typu liny, konstrukcji liny, średnicy liny, kierunku prowadzenia roboczego i dostępnej przestrzeni na pokładzie. Tabela lin referencyjnych wspiera wstępny wybór, ale nie zastępuje obliczeń obciążenia ani zatwierdzonego rysunku układu.
P2: Czy cecha knagi może być używana jako główny punkt mocowania liny?
O2: Nie należy tego zakładać. Cecha typu knagi jest częścią układu kontroli liny uchwytu. Jakiekolwiek zadanie mocowania liny musi być potwierdzone z oficjalnego rysunku standardowego, obciążenia projektowego, planu cumowania lub holowania statku oraz zatwierdzenia klasyfikacyjnego.
P3: Jakie informacje są wymagane przed wyceną?
O3: Potwierdź standard i typ, średnicę rolki, typ i rozmiar liny, MBL liny, projektowe obciążenie liny, kierunki liny, pozycję instalacji, fundament pokładu, przydział materiału, układ wału i obrotowy, obróbkę powierzchni, zakres certyfikatu, ilość, miejsce docelowe, czas dostawy i dostarcz rysunek statku lub odniesienie