

|
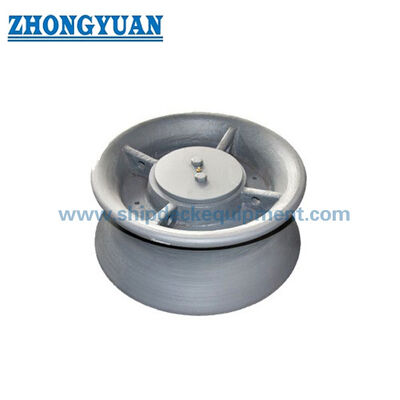
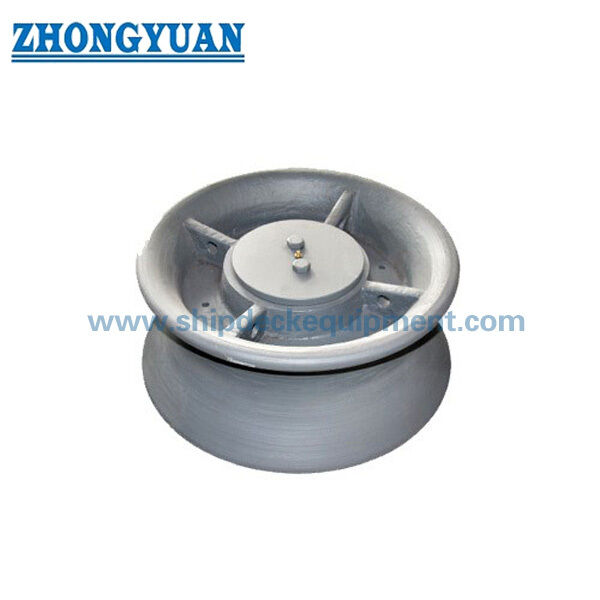
150–500 mm Odlewany stalowy rolkowy do cumowania bez górnej osłony przeciwpyłowej | Typ A zgodny z ISO 13755:2020
Szczegóły Produktu:
| Miejsce pochodzenia: | Chiny |
| Nazwa handlowa: | Zhongyuan Marine Equipmen |
| Orzecznictwo: | CCS, NK, BV, ABS, DNV, LR, KR, IRS, RS, RINA, CRS, Makers Test Certificate |
| Numer modelu: | Standardowy lub dostosowany |
Zapłata:
| Minimalne zamówienie: | 1 jednostka |
|---|---|
| Cena: | Based on quotation |
| Szczegóły pakowania: | Eksportuj standardową paletę lub niestandardowe opakowanie |
| Czas dostawy: | Na podstawie wymagań projektu |
| Zasady płatności: | T/T, akredytywa |
| Możliwość Supply: | Produkcja zindywidualizowana w oparciu o wymagania projektu |
|
Szczegóły informacji |
|||
| Standard techniczny: | ISO 13755-2020 | Typ: | Forma A bez górnej osłony przeciwpyłowej |
|---|---|---|---|
| Średnice wałków: | 150 ~ 500 mm | Nr rolki: | Włókna o szerokości nieprzekraczającej 10 mm |
| Waga rolki: | 23 ~ 360 kg | Przybory: | Odlewanie stali nierdzewnej, Odlewanie stali |
| Obróbka powierzchniowa: | piaskowanie do S2.5 + jedna warstwa podkładu epoksydowego, polerowana stal nierdzewna, dostępna nies | Certyfikaty klasyfikacyjne: | CCS, NK, BV, ABS, DNV, LR, KR, BKI, IRS, RS itp. |
| Podkreślić: | morska kipa pojedyncza 500 mm,kipa pojedyncza 500 mm,kipa pojedyncza ISO 500 mm |
||
opis produktu
150–500 mm Odlewany stalowy rolkowy knag bez górnej osłony przeciwpyłowej | ISO 13755:2020 Typ A
Przegląd produktu
Odlewany stalowy rolkowy knag typu A zgodny z normą ISO 13755 to pojedynczy pionowy element prowadzący liny, stosowany w rolkowych przepustnicach burtowych i przepustnicach pedestalowych. Gdy lina cumownicza zmienia kierunek, rolka obraca się wokół osi, aby zmniejszyć ścieranie poślizgowe na powierzchni styku z liną, podczas gdy wynikające obciążenie jest przenoszone przez tuleję, oś, fundament, połączenie spawane i wspierającą konstrukcję kadłuba.
Typ A to konfiguracja z odlewu stalowego bez górnej osłony przeciwpyłowej, zapewniająca bezpośredni dostęp do wizualnej inspekcji i smarowania. ISO 13755:2020 to aktualne wydanie i zastępuje ISO 13755:2012. W celu wyceny i produkcji, wymagane wydanie, rozmiar nominalny, układ prowadzenia liny, stosunek D/d, referencyjne SWL, projekt fundamentu, materiał, powłoka i zakres certyfikatu powinny zostać potwierdzone na podstawie rysunku statku i specyfikacji projektu.
Szybkie specyfikacje
- Typ produktu: Pojedynczy odlewany stalowy rolkowy knag -> prowadzi i przekierowuje linę cumowniczą statku poprzez obrotową powierzchnię styku z liną.
- Norma i typ: ISO 13755 Typ A -> odlewany stalowy rolkowy bez górnej osłony przeciwpyłowej; ISO 13755:2020 to aktualne wydanie.
- Zakres rozmiarów nominalnych: Dn 150 / 200 / 250 / 300 / 350 / 400 / 450 / 500 mm -> rozmiar nominalny odnosi się do średnicy zewnętrznej rolki.
- Zakres referencyjny SWL: od 265 do 1 942 kN przy theta = 90 stopni i od 186 do 1 373 kN przy theta = 0 stopni -> standardowe wartości referencyjne; faktyczne oznaczone SWL zależy od uzgodnionego obciążenia i warunków instalacji.
- Obliczona masa typu A: 23 do 360 kg/zestaw -> prawidłowy zakres do planowania obsługi, pakowania, instalacji i szacowania frachtu.
- Podstawa materiałowa: Odlewany stalowy rolkowy o granicy plastyczności nie mniejszej niż 205 N/mm2; oś nie mniejsza niż 350 N/mm2; tuleja mosiężna, brązowa lub równoważna.
- Styk z liną i konserwacja: Gładka powierzchnia styku, wykończenie antykorozyjne i nasmarowane części obrotowe -> wspiera ochronę liny i swobodny ruch rolki.
- Podstawa instalacji: Fundament, połączenie spawane i wzmocnienie pod pokładem muszą zostać sprawdzone pod kątem wybranego obciążenia i układu kadłuba.
Główne parametry techniczne
|
Rozmiar nominalny |
D2 |
D3 |
D4 |
H |
T |
Referencyjny SWL |
Masa typu A |
|---|---|---|---|---|---|---|---|
| 150 | 230 | 216 | 110 | 137 | 22 | 265 / 186 | 23 |
| 200 | 300 | 280 | 145 | 157 | 26 | 441 / 314 | 42 |
| 250 | 370 | 340 | 165 | 177 | 30 | 579 / 412 | 77 |
| 300 | 430 | 400 | 190 | 197 | 32 | 726 / 510 | 109 |
| 350 | 490 | 460 | 210 | 217 | 34 | 1 040 / 736 | 154 |
| 400 | 560 | 520 | 225 | 237 | 36 | 1 246 / 883 | 207 |
| 450 | 620 | 590 | 245 | 257 | 38 | 1 599 / 1 128 | 275 |
| 500 | 680 | 660 | 260 | 277 | 40 | 1 942 / 1 373 | 360 |
Przewodnik wyboru i zapytania
Krok 1: Potwierdź ISO 13755 Typ A i określ, czy projekt wymaga aktualnego wydania z 2020 roku, czy starszego rysunku z 2012 roku w celu zapewnienia kompatybilności przy wymianie.
Krok 2: Wybierz rozmiar nominalny Dn zgodnie z układem cumowniczym statku, dostępną przestrzenią instalacyjną, średnicą liny i dopuszczalnym stosunkiem zgięcia D/d producenta liny.
Krok 3: Potwierdź kierunek prowadzenia liny i obowiązujący przypadek obciążenia theta, wymagane oznaczone SWL, układ fundamentu lub pedestalu, wzmocnienie pod pokładem i interfejs spawania.
Krok 4: Potwierdź materiał: standardowy odlewany stalowy rolkowy, materiał osi, materiał tulei lub dowolną niestandardową opcję stali nierdzewnej / materiału specjalnego podlegającą przeglądowi technicznemu.
Krok 5: Przed wyceną potwierdź obróbkę powierzchni, ostateczny system malarski, układ smarowania, zakres inspekcji, identyfikowalność materiału i wymagania towarzystwa klasyfikacyjnego.
Krok 6: Podaj ilość, typ statku, pozycję instalacji, rysunek lub zdjęcie referencyjne, miejsce dostawy i wymagany czas dostawy.
Struktura
Odlewany stalowy rolkowy | Oś | Tuleja mosiężna / brązowa | Ścieżka smarowania i punkt smarowania | Brak górnej osłony przeciwpyłowej | Fundament / siedzisko | Połączenie spawane z konstrukcją statku
Zalety odlewania, kontaktu z liną i instalacji
- Typ A wykorzystuje korpus rolkowy z odlewu stalowego bez górnej osłony przeciwpyłowej zamontowanej w Typie B, co umożliwia bezpośredni dostęp do górnego obszaru osi i tulei w celu inspekcji i smarowania.
- Obrotowa rolka zmienia kierunek liny z mniejszym kontaktem poślizgowym niż stała powierzchnia prowadząca, pomagając zmniejszyć ścieranie, gdy rolka pozostaje swobodnie obracająca się i prawidłowo nasmarowana.
- Powierzchnie styku z liną powinny być gładkie i wolne od chropowatości lub nierówności, które mogłyby uszkodzić linę cumowniczą przez ścieranie.
- ISO 13755 wykorzystuje oddzielne szczegóły montażowe dla rozmiarów nominalnych 150-250 i 300-500, dlatego zapytania o wymianę powinny zawierać rozmiar nominalny i rysunek istniejącego układu.
- Aktualna norma dodaje wytyczne dotyczące stosunku D/d: średnica styku rolki i średnica liny powinny być rozpatrywane razem, ponieważ nadmierne zginanie może zmniejszyć wytrzymałość liny.
- Fundament i połączenie spawane muszą przenosić wybrane maksymalne obciążenie do konstrukcji kadłuba bez deformacji plastycznej lub pękania; lokalne wzmocnienie pokładu lub pedestal jest zatem częścią kontroli instalacji.
- Zewnętrzna ochrona antykorozyjna i smarowanie części obrotowych są wymaganymi kontrolami funkcjonalnymi; ostateczna grubość powłoki, rodzaj smaru i interwał konserwacji powinny być zgodne ze specyfikacją projektu.
Atrybuty niestandardowe
- Wydanie normy: ISO 13755:2020 zalecane dla nowych zapytań -> aktualne opublikowane wydanie z zaktualizowanym brzmieniem SWL i wytycznymi D/d.
- Wydanie starsze: ISO 13755:2012 -> używać tylko wtedy, gdy rysunek istniejącego statku, element zamienny lub specyfikacja projektu wyraźnie wymaga wcześniejszego wydania.
- Typ: Typ A bez górnej osłony przeciwpyłowej -> odróżnić od Typu B stalowego odlewanego z osłoną i Typu C stalowego z blachy z osłoną.
- Rozmiar nominalny: Dn 150-500 mm -> wybierać razem z rozmiarem liny, ścieżką liny, przestrzenią instalacyjną i referencyjnym SWL.
- Referencyjny SWL: Dwa standardowe przypadki obciążenia według kąta theta -> faktyczna oznaczona wartość jest uzgadniana zgodnie z rzeczywistym obciążeniem i warunkami instalacji.
- Podstawa materiałowa: Odlewany stalowy rolkowy >=205 N/mm2 granicy plastyczności; oś >=350 N/mm2 granicy plastyczności; tuleja mosiężna / brązowa / równoważna.
- Materiał alternatywny: Odlewana stal nierdzewna lub materiał specjalny do potwierdzenia -> wymaga przeglądu wytrzymałości, spawalności, zachowania korozyjnego, obróbki i podstawy zatwierdzenia.
- Obróbka powierzchni: Piaskowanie Sa 2.5 plus podkład epoksydowy może być używany jako odniesienie projektowe -> ostateczny system powłokowy i DFT zgodnie ze specyfikacją malarską statku.
- Wymaganie certyfikatu: Dostępne zgodnie z zakresem zamówienia -> potwierdzić certyfikat producenta, certyfikat materiałowy, inspekcję klasyfikacyjną, nadzór inspekcji i oznaczenie końcowe przed wyceną.
Jak to działa
Lina cumownicza zbliża się do rolki -> Lina opiera się na gładkiej powierzchni styku z odlewu stalowego -> Rolka obraca się wokół osi i tulei -> Kierunek liny zmienia się ze zmniejszonym ścieraniem poślizgowym -> Obciążenie przenosi się przez fundament i spawane konstrukcje kadłuba -> Smarowanie i inspekcja utrzymują swobodny obrót
Zastosowania
Układy rolkowych przepustnic burtowych | Przepustnice pedestalowe | Stanowiska cumownicze na pokładzie statku | Zmiany kierunku liny cumowniczej | Projekty budowy nowych statków | Projekty wymiany i napraw
Certyfikaty i zalety
Certyfikaty mogą być wydawane zgodnie z wymaganiami projektu, identyfikowalnością materiału, zakresem inspekcji i procedurą zatwierdzania przez towarzystwo klasyfikacyjne. Dostępność zależy od zakresu zamówienia i akceptacji klasy.
Certyfikacja: CCS, NK, BV, ABS, DNV, LR, KR, IRS, RS, RINA, CRS, Certyfikat testu producenta.
Rysunki i zdjęcia

FAQ
P1: Czy nowe zapytanie powinno używać ISO 13755:2020 czy ISO 13755:2012?
O1: ISO 13755:2020 to aktualne wydanie i zastępuje wycofane wydanie z 2012 roku. Starsza podstawa z 2012 roku powinna być używana tylko wtedy, gdy rysunek statku lub wymóg wymiany wyraźnie tego wymaga. W zapytaniu należy podać wymagane wydanie.
P2: Jak należy wybrać rozmiar nominalny i SWL?
O2: Wybierz Dn razem ze średnicą liny, stosunkiem zgięcia D/d, kierunkiem prowadzenia liny, przypadkiem obciążenia theta, planem cumowniczym statku, fundamentem i wzmocnieniem pod pokładem. SWL w tabeli to wartości referencyjne; faktyczne oznaczone SWL jest uzgadniane dla rzeczywistego obciążenia i warunków instalacji i nie może przekraczać wartości standardowej.
P3: Jaka konserwacja jest ważna dla typu A bez osłony przeciwpyłowej?
O3: Sprawdź, czy rolka obraca się swobodnie, utrzymuj nasmarowaną oś i tuleję, kontroluj odsłonięty górny obszar pod kątem zanieczyszczeń lub korozji, oraz badaj powierzchnię styku z liną pod kątem chropowatości lub uszkodzeń. Typ B powinien być rozważany, gdy projekt wyraźnie wymaga górnej osłony przeciwpyłowej.