

|
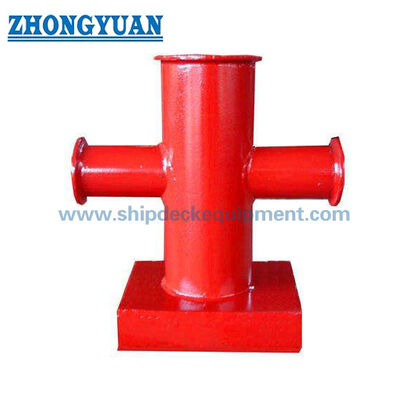
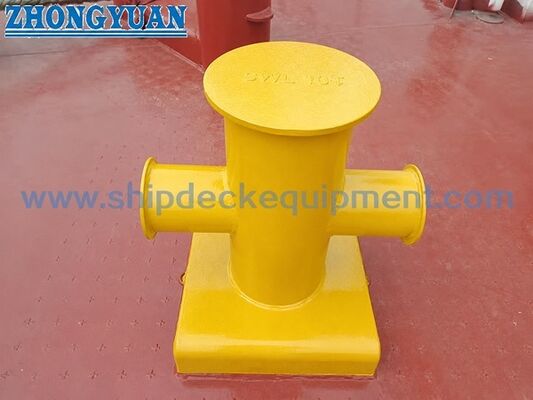
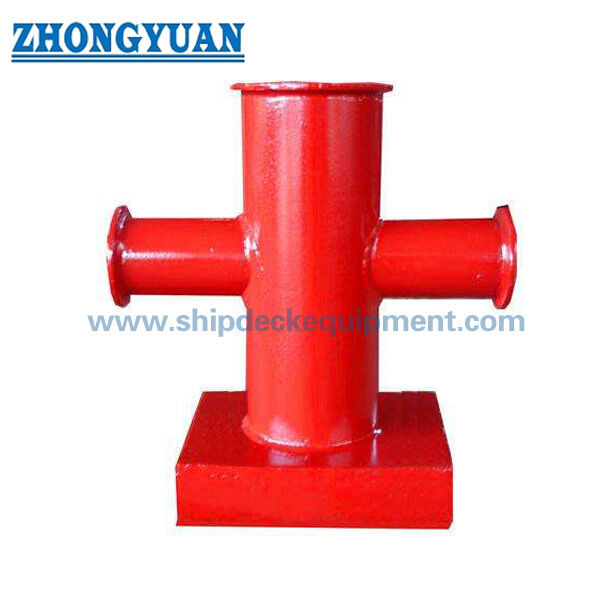
150–350 mm morski słup cumowniczy typu krzyżowego | CB/T 3845-2000, Konstrukcja krzyżowa do cumowania na pokładzie statku
Szczegóły Produktu:
| Miejsce pochodzenia: | Chiny |
| Nazwa handlowa: | Zhongyuan Marine Equipmen |
| Orzecznictwo: | CCS, NK, BV, ABS, DNV, LR, KR, IRS, RS, RINA, CRS, Makers Test Certificate |
| Numer modelu: | Standardowy lub dostosowany |
Zapłata:
| Minimalne zamówienie: | 1 jednostka |
|---|---|
| Cena: | Based on quotation |
| Szczegóły pakowania: | Eksportuj standardową paletę lub niestandardowe opakowanie |
| Czas dostawy: | Na podstawie wymagań projektu |
| Zasady płatności: | T/T, akredytywa |
| Możliwość Supply: | Produkcja zindywidualizowana w oparciu o wymagania projektu |
|
Szczegóły informacji |
|||
| Standard techniczny: | CB/T 3845-2000 | SWL: | 117-686 KN |
|---|---|---|---|
| Średnice nominalne: | 150 do 350 mm | Tworzywo: | Mild Steel; Stal nierdzewna |
| Waga: | 43 do 296 kg | Obróbka powierzchniowa: | Sandblasting do S2.5 + jedna warstwa podkładu sklepu epoksydowego, ocynkowane, wypolerowane, sperson |
| Certyfikaty klasyfikacyjne: | CCS, NK, BV, ABS, DNV-GL, LR, KR, IRS, RS, RINA | ||
| Podkreślić: | Wyposażenie do mocowania statków na krzyżowym bolardzie,Wyroby z żużlu |
||
opis produktu
150-350 mm Bitt Bollard. CB/T 3845-2000, krzyżówkowy wzór do mocowania na pokładzie statku.
Przegląd produktu
CB/T 3845-2000 okręt krzyżową bitt, zwany również krzyżowy bolar lub pojedynczy krzyż bitt jest pokład spawany mocowanie stosowane na pokładach górnych statków i łodzi.rurociąg poprzeczny poziomy, oraz konstrukcja podstawy, umożliwiająca założenie linii mocowania wokół bit podczas normalnych operacji mocowania.Produkt ten jest przeznaczony do obsługi przymocowania i nie nadaje się do holowania, chyba że przedstawiono oddzielny projekt holowania i podstawę zatwierdzenia..
Do instalacji na stoczni można wykonywać kocioł z rury stalowej lub z płyty stalowej walcowanej w formie rur i spawanej.w interfejsie spawania na pokładzie i połączeniu rurowym z podstawą należy stosować odpowiednie przygotowanie kształtowe i spawanie głębokim wnętrzem zgodnie z rysunkiem projektu i zatwierdzoną procedurą spawaniaW celu zmniejszenia ryzyka lokalnego uszkodzenia liny, wystawione na widok szwy spawalniczej i obszarów kontaktu liny powinny być gładkie, o zaokrąglonych ostrych krawędziach.
Szybkie specyfikacje
- Standard: CB/T 3845-2000 → odniesienie do konstrukcji krzyżowej statku, średnicy nominalnej, głównych wymiarów, podstawy materiału, kontroli i oznakowania.
- Rodzaj produktu: łącznik krzyżowy/krzyżowy na pokładzie, spawany na pokładzie → używany do mocowania statków na pokładzie górnym, nie do służby holowania.
- Zakres średnicy nominalnej: od 150 do 350 mm → wybrany w zależności od wielkości sznurka mocowania, obowiązującego obciążenia przełomowego kabli i układu pokładu statku.
- Maksymalne obciążenie przełomowe kabli: 117-686 kN → standardowa baza wyboru liny; nie należy traktować go jako obciążenia holowania lub SWL produktu bez potwierdzenia projektu.
- Zastosowana średnica liny: liny drutowe 6×24 od 15,0 do 37,5 mm, liny drutowe 6×37 od 13,0 do 34,5 mm oraz liny z włókien syntetycznych od 30 do 77 mm → dopasowanie typu liny przed cytowaniem.
- Konstrukcja: bezszwowe rury stalowe lub walcowane rury stalowe z spawaną podstawą → nadające się do dostarczania stalowych słupów wytworzonych z kontrolowanym spawaniem i kontrolą wymiarów.
- Główny cel spawania: przygotowanie spawania z napędem z napędu na podstawę i spawania pokładowego → wzmocnienie pokładu, szczegóły spawania i zakres inspekcji powinny zostać potwierdzone przez stocznię lub urząd projektowy.
- Wykończenie powierzchniowe: szwy spawalnicze gładkie, ostre krawędzie zaokrąglone, Sa 2,5 wybuchowe + epoksydowy primer lub określone wykończenie → pomaga zmniejszyć ścieranie lin i wspiera kompatybilność powłoki.
Główne parametry techniczne
|
Nazwa średnica |
Maksymalne zastosowanie obciążenia przełomowego kabla kN | Maksymalna średnica zastosowanego kabla | H | B | H1 | D | D1 | D2 | |||
| przewód drutowy | Wiązka z włókien syntetycznych | ||||||||||
| 6x24 | 3x37 | ||||||||||
| 15O | 117 | 15. 0 | 13.0 | 30 | 480 | 460 | 280 | 148 | IH | 206 | |
| 200 | 255 | 22.S | 19. S | 4S | 560 | 520 | 320 | 219 | 168 | 260 | |
| 250 | 38Z | 28. 0 | 26. 0 | 56 | 6•0 | 610 | 360 | 273 | 219 | 310 | |
| 300 | 549 | 33.5 | 30.0 | 70 | 680 | 660 | 380 | 325 | 273 | 360 | |
| 350 | 686 | 37.5 | 34. 5 | 77 | 720 | 720 | 420 | 351 | 273 | 400 | |
|
Nazwa średnica |
D3 | L × L | H2 | t | t 1 | t 2 | Wysokość stóp |
masę kg |
|||
| k | K1 | K2 | K3 | ||||||||
| 150 | 158 | 250 × 250 | 70 | 10 | 9 | 8 | 8 | 6 | 5 | 4 | 42.4 |
| 200 | 210 | 300×300 | 85 | 14 | 10 | 10 | 10 | 8 | 4 | 82.2 | |
| 250 | 260 | 380×380 | 100 | 12 | 12 | 12 | 9 | 5 | 5 | 135.5 | |
| 300 | 310 | 480×480 | 125 | 16 | 14 | 14 | 13 | 11 | 211.8 | ||
| 350 | 314 | 550×550 | 145 | 20 | 14 | 11 | 295.8 | ||||
Przewodnik do wyboru i zapytania
Krok 1: Potwierdzić standard CB/T 3845-2000 i średnicę nominalną DN150, DN200, DN250, DN300 lub DN350 zgodnie z rysunkiem zbiornika.
Krok 2: Potwierdź rodzaj liny, średnicę liny i maksymalne obciążenie przełomowe stosowanego kabla.
Krok 3: Potwierdzenie położenia instalacji, grubości pokładu, wzmocnienia pokładu, przygotowania biegu, wymogu spawania rury do podstawy oraz procedury spawania stoczni.
Krok 4: Potwierdzenie wymogu materiału: standardowa rura stalowa / walcowana rura stalowa, stal łagodna, stal nierdzewna lub inna klasa materiału określona w projekcie.
Krok 5: Potwierdzenie obróbki powierzchniowej: Sa 2,5 wybuchowe + epoxy primer, system końcowej powłoki, wykończenie ocynkowane, wypolerowane wykończenie ze stali nierdzewnej lub inna określona obróbka.
Krok 6: Potwierdzenie certyfikatu i zakresu kontroli przed cytowaniem: certyfikat producenta, certyfikat materiału, certyfikat klasy, inspekcja spawania,lub inspekcji świadków zgodnie z wymaganiami projektu.
Krok 7: Podaj ilość, rodzaj statku, rysunek instalacji, zdjęcia referencyjne, miejsce dostawy oraz wymagany czas dostawy.
Struktura
Vertical steel pipe post | Horizontal cross pipe | Base plate | Cover / lining plates according to standard | Beveled pipe-to-base weld | Deck welded connection | Smooth ground rope-contact surfaces | Shop primer or specified surface finish
Zalety produkcji, spawania i inżynierii
- Steel pipe or rolled steel plate pipe construction allows the cross bitt to be fabricated according to the CB/T 3845-2000 dimensional range while keeping a practical welded structure for ship deck installation.
- Geometria krzyżowa zapewnia wyraźną formę sznurowania dla linii mocowania na stacjach mocowania na pokładzie górnym, podczas gdy podstawa przenosi siłę mocowania do konstrukcji pokładu.
- Spawanie rury do podstawy i spawanie pokładowe powinny być wykonywane przy użyciu przygotowania wygiętego i wystarczającej penetracji zgodnie z zatwierdzonym rysunkiem, WPS i wymaganiami inspekcyjnymi.
- Jeżeli rurociąg jest wykonany z walcowanej płyty stalowej, długotrwały szwykowy zwojowy należy kontrolować i gładko miotać po spawaniu, aby uniknąć ostrego kontaktu, który może uszkodzić liny.
- W razie potrzeby powierzchnie odsłonięte, ostre krawędzie i palce zwojowe powinny być oczyszczone i zaokrąglone, aby po wytworzeniu i powleczeniu obszar kontaktu liny pozostał gładki.
- Wsparcie pokładu i układ spawania powinny być sprawdzane przez stocznię lub biuro projektowe, ponieważ same standardowe wymiary bolardu nie potwierdzają lokalnej wytrzymałości pokładu.
- Strona nie opisuje tego produktu jako bolar holowania, a zastosowania holowania lub dużych obciążeń dynamicznych wymagają oddzielnie zaprojektowanego montażu, obudowy i procedury zatwierdzenia.
Atrybuty niestandardowe
- Standard: CB/T 3845-2000 → stosowany w przypadku, gdy rysunek statku określa wymiary blatów krzyżowych/krzyżowych statku zgodnie z niniejszą normą.
- Nazwa produktu: Naczynie krzyżowe bit / krzyżowy bołard → powszechne międzynarodowe wyszukiwanie dla tego urządzenia mocowania pokładowego.
- Średnica nominalna: DN150 do DN350 → wybrana według rozmiaru liny, odniesienia obciążenia przełamania kabla i układu pokładu.
- Podstawa obciążenia: stosowane maksymalne obciążenie przełomowe kabla od 117 do 686 kN → standardowe odniesienie do wyboru, a nie automatyczna pozycja SWL produktu lub ciągnięcia.
- Baza materiału: bezszwowa rurka stalowa lub konstrukcyjna blacha stalowa kadłuba zgodnie ze standardem odniesienia → końcowa stopa materiału powinna być potwierdzona dla każdego zamówienia.
- Metoda wytwarzania: rurę stalową lub walcowaną rurę stalową z spawaną podstawą → szwy spawalnicze należy kontrolować, nakładać i gładkać.
- Instalacja: pokład spawany z przygotowaniem na szybę → wzmocnienie pokładu, procedura spawania i metoda inspekcji powinny być zgodne z wymogami projektu statku.
- Obsługa powierzchniowa: Sa 2.5 wybuchowe + epoksydowe wnętrze gruntowe, polerowanie, galwanizacja lub indywidualne powłoki → powłoka końcowa powinna odpowiadać specyfikacji malowania stoczni.
- Wymóg certyfikatu: dostępny na żądanie zgodnie z wymogami projektu → zakres klasy i inspekcja świadków należy potwierdzić przed produkcją.
Jak to działa
Mooring rope is led to the deck cross bitt → Rope is turned and secured around the vertical post and horizontal cross pipe → Smooth ground surfaces reduce sharp local rope contact → Mooring force is transferred through the welded pipe and base to the reinforced deck structure → Final inspection and coating are completed according to project requirement
Wnioski
Pokłady górne statków. Stacje kotwiczenia. Statki towarowe. Tankowce.
Certyfikacje i zalety
Certyfikaty mogą być organizowane zgodnie z wymaganiami projektu, zakresem inspekcji, identyfikowalnością materiału, wymaganiami związanymi ze spawaniem oraz procedurą zatwierdzenia przez stowarzyszenie klasyfikacyjne.
Certyfikacja: CCS, NK, BV, ABS, DNV, LR, KR, IRS, RS, RINA, CRS, certyfikat badawczy producenta.
Rysunek i zdjęcia

Częste pytania
P1: Czy CB/T 3845-2000 jest odpowiedni do holowania?
Odpowiedź: Nie. Podawany opis produktu i standardowa aplikacja są przeznaczone do mocowania statków. Ładunki holowe różnią się od stosowania mocowania i wymagają oddzielnie zaprojektowanego urządzenia holowego, obudowy ładunkowej,przegląd wzmocnienia pokładu, oraz podstawy zatwierdzenia.
P2: Czy wartości od 117 do 686 kN są produktem SWL?
A2: W tabeli CB/T 3845-2000 podano stosowane maksymalne obciążenie przełomowe kabla do wyboru.Nie należy go bezpośrednio przekształcać w produkt SWL lub ładunek holowniczy bez potwierdzenia współczynnika bezpieczeństwa projektu, wytrzymałość pokładu, szczegóły spawania i wymóg zatwierdzenia klasy.
P3: Jakie informacje dotyczące spawania i wykończenia należy potwierdzić przed złożeniem zamówienia?
A3: Potwierdzenie przygotowania wygięcia pokładu, szczegóły spawania rury do podstawy, zatwierdzony WPS, wzmocnienie pokładu, stopień materiału, wymóg kontroli spawania, obróbka powierzchni,i czy szwy spawalnicze wymagają dodatkowego szlifowania w obszarach kontaktu liny.